
تولید چدن به روش کورکس (Corex)
کورکس چیست؟
کورکس یکی از رو شهای تکاملی و ابداعی نوین شرکت فوست آلپین اطریش است که جهت تولید چدن مذاب با هزینه مناس بتر و رعایت حفظ محیط زیست بیشتر در صنایع تولید چدن مذاب می باشد آهن خام چدن که به روش کورکس تولید می شود، از همه نظر همانند آهن خام تولیدی کوره بلند می باشد و می تواند جهت فولاد سازی به کار گرفته شود روش کورکس اولین و تنها روش شناخته شده جهانی و آزمایش شده می باشد که به صورت مستقیم از سنگ آهن و زغال، چدن مذاب تولید می نماید. به عبارت دیگر در حال حاضر به جز کورکس روشی که بتواند کک سازی را از پروسه تولید چدن و کوره بلند جدا نموده باشد وجود ندارد.

شماتیک کوره بلند، کورکس و فاینکس
روش کوره بلند
تا زمان پیدایش کورکس آهن خام چدن به طور کلی توسط کوره بلند تولید می گردید به منظور تامین انرژی و مواد احیاءکننده کک استفاده میشد که لازم بود باتر یهای کک سازی به کار گرفته شود و همچنین زغال متالورژی کک شو فراهم باشد از طرف دیگر مواد آهنی شارژ شونده در کوره بلند می بایستی عمدتاً به هصورت آگلومره که قبلاً مهیا گردیده اند باشد و مابقی بصورت پلث و یا سنگ آهن شارژ شوند.
روش کورکس
تولید چدن به روش کورکس دو ویژگی اساسی با شرایط معمول را دارد:
1) زغال سنگ غیر کک شو با کیفیت پایین تر از زغال متالوژی به صورت مستقیم یعنی بدون کک سازی مواد احیا کننده و انرژیم یتواند شارژ شود.
2) سنگ آهن به صورت دانه بندی شده مستقیماً در فرایند تولید به کار گرفته می شود و به عبارت دیگر کورکس عملاً کوره بلند و کک سازی در یک مجموعه و بدون احتیاج به آگلومراسیون بوده و به همین دلیل ویژگ یهای قابل اهمیتی را در بر دارد.
ویژگی های تکنولوژی کورکس فعل و انفعالات متالوژیکی در دو پروسه احیا و ذوب (در کوره عمودی احیا) صورت می گیرد. در این روش زغال سنگ کک شو احتیاج به شارژ ندارد و محدودیتی در شارژ سنگ آهن پلت نیز وجود ندارد (می تواند آگلومره شارژ نمود) زغال از طریق سیستم حلزونی شارژ شده و به کوره ذوب ریخته می شود گاز زدایی زغال در حرارتی حدود 1100 تا 1150 درجه سانتیگراد انجام می شود.
به منظور سوخت زغال بدون گاز در کوره ذوب، اکسیژن که توسط یک کارگاه اکسیژن جداگانه تولید شده به کوره دمیده می گردد در این حالت در کنار حرارت مذاب تا سوخت زغال ،گاز احیا بسیار زیادی که ۹۵ درصد 2co+H و حدود 3 درصد Co2 تولید می گردد پس از آنکه گاز احیاء به حرارت مطلوب احیاء کنندگی حدود 850 سانتی گراد خنک و عاری از غبار گردید (در سیلکون غبار آن گرفته م یشود و در اسکروبر سرد و مجدداً غبار گرفته می شود) به کوره احیا هدایت شده و سنگ آهن (پلت) را به صورت آهن اسفنجی با متوسط درجه متالیزاسیون ۹۰ درصد احیا می نماید.
آهن اسفنجی از کوره عمودی احیا توسط چرخ حلزونی طراحی شده خارج می شود و به کوره ذوب هدایت م یگردد و همانند کوره بلند مواد ذوب مانند سنگ آهن با توجه به درجه بازی مورد نظر جهت گوگرد زدایی به آن اضافه شده و در نتیجه چدن مذاب حاصل می گردد. درجه حرارت مذاب خروجی و ترکیب شیمیایی چدن مذاب درست مانند کوره بلند تنظیم میشود گاز خروجی کوره عمودی احیا دارای ارزش حرارتی حدود 1670 کیلوکالری (7000 کیلو ژول) به ازای متر مرکب میباشد پس از تسویه می تواند بعنوان محصول فرعی قابل توجه قرار گیرد به طور مثال م یتواند در یک نیروگاه مدرن حرارتی به کار گرفته شود و یا در صنایع شیمیایی از قبیل سیمان ، آهک و کوره های صنعتی دیگر مورد استفاده قرار گیرد.
مزایای روش تولید طرح کورکس (corex)
طرح کورکس در مقابل کوره بلند به طور عمده دو مزیت اساسی دارد.
- صرفه جویی اقتصادی
- کاهش الودگی محیط زیست
با توجه به این روش (حذف کک سازی و آگلومراسیون) در مقابل کمپلکس چدن (کک سازی، آگلومراسیون ، کوره بلند) کاهش هزینه تولیدی محدودی بروز می نماید که این مسئله به ازاء یک تن چدن با توجه به موقعیت محل کارخانه معین می گردد . تئوری منحنی بهره وری از سرمایه چنین مشخص می نماید که در هر دوره افزایش تا دو برابر ظرفیت، هزینه ویژه تولید کاهش می یابد.
مقایسه طرح کورکس و کوره بلند در شرایط کنونی تفاوت هزینه تولیدی معادل ۲۲ درصد را بیان می نماید در یک مقیاس بزرگتر منحنی مذکور چنین نشان می دهد که برای افزایش ظرفیت آتی کورکس در مقابل روش کوره بلند می تواند کاهش هزینه ویژه تولیدی تا ۳۵ درصد را انتظار داشت.
صرفه جویی هزینه ویژه سرمایه گذاری
مقایسه سرمایه گذاری ویژه بین طرح کورکس و روش کوره بلند نشان می دهد در طرح کورکس هزینه سرمایه گذاری ویژه حدود ۲۰ درصد پایین تر از روش کوره بلند قرار دارد و همچنین برای استفاده از گاز خروجی خط کورکس جهت تولید انرژی الکتریکی یک نیروگاه حرارتی مورد بهر هبرداری م یتواند قرار گیرد که
در صورت سرمای هگذاری صرفه اقتصادی حاصله نیز افزایش خواهد یافت.
مزایای گاز خروجی در یک واحد کورکس
در طرح کوره بلند می بایستی زغال در باتری های کک تا 1200 درجه سانتی گراد حرارت دیده و پس از کک شدن مجدداً تا حرارت محیط سرد شود در این طرح این عمل گرمایش و سرد کردن زغال حذف گردیده و از انرژی زغال جهت ذوب نمودن چدن و تولید گاز حاصله کورکس مورد استفاده قرار م یگیرد. این گاز به عنوان گاز خروجی مشخص می گردد و مناسب جهت تولید برق انرژی الکتریکی می باشد که در این صورت اهمیت اقتصادی فراوانی خواهد داشت به طور مثال می توان در یک نیروگاه مدرن حرارتی با حداکثر راندمان از یک واحد ۸۰۰ هزار تنی چدن حدود ۸۸۰ هزار مگاوات ساعت برق به دست آورد این مقدار برق به طور متوسط برای یک شهر ۵۰۰ هزار نفری در اروپای مرکزی تکافو م ینماید. این گاز خروجی نیز به عنوان کالای قابل عرضه به بازار می تواند ارائه شود.
با طرح کورکس جهت استفاده از انرژی تولیدی هماهنگ شدن با یک واحد نیروگاه حرارتی اهمیت فراوانی دارد که مزایای آن به قرار زیر است.
- اطمینان از تامین زغال در مقابل گاز طبیعی
- بهره وری بیشتر ناشی از مصرف مواد انرژی زایی کم اهمی تتر (زغال)
- راندمان بیشتر، هزینه سرمایه گذاری کمتر و نیز کاهش آلودگی محیط در مقابل یک نیروگاه حرارتی با سوخت گاز طبیعی همچنین م یتوان از گاز خروجی جهت کوره احیاء مستقیم دیگر نیز استفاده نمود. بدین نحو که پس از جدا نمودن گاز co2 از گاز خروجی کورکس امکان استفاده از گاز بازیابی شده در روش احیاء مستقیم جهت تولید آهن اسفنجی تا میزان ۶۰ درصد یک واحد کورکس میسر م یباشد ضمنا انرژی برق تولید اکسیژن مورد مصرف کورکس م یتواند از طریق گاز خروجی کورکس تامین گردد.
کاهش آلودگی محیط زیست
مقایسه آلودگی محیط زیست طرح کورکس و روش کمپلکس چدن (آگلومراسیون، کک سازی، کوربلند) نشان م یدهد که آلوده کنندگان هوا CO2 NO2 SO2 و غبار و همچنین آلوده کنندگان پساب ها (فاضلاب صنعتی) مانند فنل، سولفیدها، سیانید آزاد و آمونیوم در پروسس کورکس به مراتب در حد بسیار ناچیز قرار دارند که این مسئله به خصوص با آینده نگری که در حفظ محیط زیست می بایست حداکثر کوشش به عمل آید از اهمیت خاصی برخوردار بوده و از ویژگی های موفقیت آمیز طرح کورکس می باشد.
آلودگی گازی (هوا)
نمودار شماره ۷ نشان م یدهد دهنده گازهای خروجی طرح کورکس و روش کمپلکس چدن می باشد که نشان م یدهد سطح آلودگی محیط زیست گازی در یک کمپلکس چدن مربوط به یک کارخانه مدرن اروپایی در سال ۱۹۹۰ و نیز با توجه به سرمایه گذاری انجام شده در رابطه با حفظ محیط زیست در سال ۲۰۰۰ چگونه می باشد.
ارقام کورکس در حال حاضر در مقایسه با رقم های اهداف سال ۲۰۰۰ کمپلکس چدن به مراتب چندین برابر پایین تر قرار دارند و بدیهی است که در رابطه با طرح کورکس جهت حفظ محیط زیست اهداف کاهش دهنده این مقادیر در این نمودار در نظر گرفته نشده است.
در ارتباط با گاز های CO2 حاصله نیز طرح کورکس ارقام کمتری را نشان می دهد به طور مثال برای حالت فوق کمپلکس چدن در سال ۱۹۹۰ رقمی برابر 1800 کیلوگرم به ازاء تن چدن و در سال 2000 رقم 1600 به ازاء تن چدن حاصل می نماید در صورتیکه در کورکس این مقدار برابر 1160 کیلوگرم به ازاء تن چدن می باشد که با توجه به سوخت گاز حاصل از پروسس متالوژی ( شکل 8 ) این ارقام به ترتیب 1900 ، 1700 ، 1450 به ازاءتن چدن خواهد گردید.
اهم مزایای فرآیند کورکس
- استفاده از زغال ارزان غیر کک شو
- امکان استفاده ازسنگ آهن و ذغال نامرغوب
- حداقل آلودگی محیط زیست نسبت به کمپلکس چدن
- پایین تر بودن قیمت تمام شده تمدن
- حداقل نیاز به شبکه انتقال انرژی نسبت به کمپلکس چدن
- ساده بودن کارگاه و حداقل فضای مورد نیاز
- انعطا فپذیری در بهر هبرداری
- انتقال تکنولوژی سومین تولید چدن
- منبع: ماهنامه تخصصی فولاد – شماره 276 ، آبان 1401

نقش آرماتور بندی در ساختمان های بتنی (بخش یکم)
قبل از بیان نقش آرماتور بندی در ساختمان های بتنی ابتدا تعريفي از فولاد خواهيم داشت. پیش تر نیز طی مطلبی با عنوان آرماتور بندی چیست بیان کرده بودیم که به میلگرد مصرفی در المان های بتنی آرماتور گفته می شود. آرماتوربندی یکی از مراحل اجرای سازه اسکلت بتنی است که موجب اتصال بهینه بین بتن و میلگرد می گردد.
فولاد چیست
فولاد آلیاژی از آهن بوده كه در اثر سوزاندن كربن آهن خام سفيد و هم جوش كردن ان با كمي كربن و اضافه نمودن برخي عناصر ديگر به دست مي آيد . فولاد را به روش هاي ريختن ، آهنگری ، نورديدن ، كشيدن و پرس كردن شكل مي دهند . از مشخصات فولادهاي ساختماني مي توان به حداقل مقاومت نهايي فولاد ، در آزمايش كشش استاندارد اشاره نمود كه اين مقاومت را با واحد مگا پاسكال و با نماد ST نمايش مي دهند . از جمله فولاد ST37 .عدد 37 معرف مقاومت كششی نهايی فولاد با واحد مگا پاسكال مي باشد . فولاد به شكل ورقه يا تسمه، تير آهن نيم رخ I ، نيم رخ ناودانی U و … در ساختمان مصرف مي شود .
تاريخچه استفاده از فولاد در بتن
مسطح نمودن بتن با فولاد ، بصورت يك اتفاق ناگهاني انجام نشد بلكه ماحصل تلاش ، آزمايش و تجربه تعدادي از معماران و مهندسان قرون گذشته است . در سال 1848 ميلادي لمبوت (Lambot) يك قايق پارويي كه با استفاده از شبكه هاي مربع مستطيل شكل آهني مسلح شده بود ساخت و به اين ترتيب اولين سازه بتن مسلح را بوجود آورد. در قرن بيستم با پيشرفت تخحقيقات تحول اساسي در شناخت و بررسي رفتارهاي بتن مسلح بوجود آمد و از آن زمان به دليل دوام بالا ، شكل پذيري ، صرفه اقتصادي و مقاومت در مقابل آتش سوزي و استحكام آن بتن مسلح يكي از پرمصرف ترين فرآورده هاي ساختماني به حساب مي آيد .
مانن و وايس در كتاب سيستم مونيير تئوري بتن آرمه را بر اساس سه اصل بنا نهادند . اين سه اصل كه امروزه نيز مورد استفاده قرار مي گيرند عبارتند از:
- كليه ي نيروهاي كششي در يك عضو بتن مسلح توسط فولاد تحمل مي شود .
- انتقال نيرو به ميلگرد به وسيله چسبندگی بين بتن و فولاد صورت مي گيرد (اصل عمل و عكس العمل ).
- اندازه ي تغييرات حجمي بتن و فولاد در اثر تغيير درجه حرارت با هم برابرند ( بطور تقريبي ).
از آنجا كه بتن داراي مقاومت بالايي در برابر فشار مي باشد مي توان از آن براي عضوهاي تحت فشار مانند ستون بهره گرفت . ولي به احتمال زياد عضو بتني در طول عمر خود با نيروهاي كششي ، خمشي ، برشي و غيره مواجه مي شود كه در مقابل اين نيروها ، اعضاي بتني خالص مقاومت پاييني دارند. به همين دليل مهم براي
تقويت سازه هاي بتني و انعطاف پذيي به آنها از اعضاي فولادي به نام ميلگرد در داخل آن بهره مي گيرند كه در اين حالت به عضو بتني بتن آرمه يا بتن مسلح گفته مي شود.
دلايل استفاده از ميلگرد در قطعات بتنی
- بالا بردن مقاومت كششي ، برشي ، پيچشي ، خمشي و … در مقاطع بتن آرمه .
- افزايش دوام بتن
- امكان ساخت پوسته هاي مقاوم نازك به وسيله بتن مسلّح .
آشنايي با انواع آرماتور
ميلگردهاي مصرفي بايد نو ، تميز ، بدون هيچ گونه آلدوگي نظير چربي ها ، ذرات بتن ، گرد و خاك و يا مواد زائد ديگر باشد . زيرا هرگونه آلودگي در سطح ميلگرد موجب كاهش اصطكاك و درگيري بين بتن و فولاد شده و در حقيقت آن را از حالت مسلح خارج مي نمايد . مقطع ميلگرد نبايد به علت زنگ زدگي ضعيف شده باشند و استفاده از ميلگردهاي زنگ زده به شرطي مجاز بوده كه اولاً زنگ زدگي قبلاً با برس يا وسايل مشابه از قبيل سندبلاست (ماسه پاشی) كاملا پاك شود و ثانيا قطر ميلگرد پس از زنگ زدايي حداكثر 0/5 میلی متر كاهش پيدا كند . ميلگردهای مصرفي در بتن بصورت ميلگرد ساده يا آجدار و آجدار پيچيده به كار مي روند و موكداً توصيه مي شود كه تمامي ميلگردهاي مصرفي در بتن ( به استثنای خاموت ها ) از انواع ميلگردهای آجدار باشند . قطر ، شكل ، اندازه ، تعداد و محل نصب آرماتورها بايد بر اساس نقشه هاي اجرايي و ساير مندرجات قرار داد و دستورالعمل هاي نشريه 55 سازمان مديريت و برنامه ريزي باشد .
قبل از شروع عمليات بتن ريزي ، اتمام عمليات آرماتورگذاري بايد كتبا به اطلاع دستگاه نظارت رسيده باشد و اين اعلام حداقل 24 ساعت قبل از بتن ريزي صورت پذيرد تا دستگاه نظارت فرصت كافي براي كنترل داشته باشد . بتن ريزي قبل از كسب اجازه كتبي دستگاه نظارت مجاز نمي باشد و آرماتورگذاری يا جابه جايي آرماتورها حين اجراي بتن ريزي تحت هيچ شرايطي مجاز نيست. مواردي نظير بتن ريزی با استفاده از قالب هاي لغزان كه در آن همزمانی آرماتور گذاری و بتن ريزي اجتناب ناپذير است ، از شمول قاعده فوق مستثني مي باشد .

بتن ریزی و اجرای آرماتور بندی
مشخصات عمومی میلگرد آرماتور
قطر اسمي ميلگردهاي ساده ، قطري است كه در برگ شناسايي آن ذكر مي شود و معادل قطر دايره اي است كه مساحت آن برابر مساحت مقطع عرضی ميلگرد است . در مورد ميلگردهاي آجدار قطر اسمي ، معادل قطر اسمي ميلگرد صاف هم وزن آن اختيار مي شود . قطر اسمي ميلگردها از 5 تا 50 ميلي متر با گام هاي مختلف و قطر اسمي سيم ها و شبكه هاي جوش نشده از 4 تا 12 میلی متر با گام های 0/5 میلی متر است . وزن حجمي فولاد 7850 كيلوگرم در متر مكعب ، مدول ارتجاعي آن 105*2 مگا پاسكال و ضريب انبساط حرارتي آن 5-10*1/2 بر درجه سلسيوس اختيار مي شود .
دو نوع فولاد براي ساختن ميلگردهاي مصرفي در بتن مسلح مورد استفاده قرار مي گيرد كه فولاد نرم و فولاد با تنش جاري شدن بالا از آن جمله است . ميلگردها اكثرا از نورد گرم فولاد توليد مي شوند . مقاومت اين ميلگرد در حدود 1600-2400 كيلوگرم بر سانتي متر مربع مي باشد . براي توليد ميلگرد آجدار با تنش جاري شدن بالا معمولاً از دو روش نورد گرم فولاد كم آلياژ و يا انجام عمليات سرد روي فلز نرم (پيچش و كشش) استفاده مي شود . براي تشخيص فولاد كم آلياژ مي توان از روي شكل برجستگي هاي سطحي آن از فولاد نرم تشخيص داد . بر اساس استاندارد بتن ايران براي سه نوع فولاد AI (ميلگرد ساده)، AII (ميلگرد آجدار) و AIII (ميلگرد آجدار پيچيده) مقادير حد جاري شدن به شرح زير داده شده :
AI = 2300 kg / cm2
AII = 3200 kg / cm2
AIII = 4200 – 500 kg / cm2
مشخصات ميلگردهاي مصرفي در بتن مسلح در جدول زير آورده شده است .

مشخصات فنی میلگردها
توضيحاتي در خصوص موارد ذكر شده در جدول :
- استادندارد A-I و نظاير آن ، استاندارد كارخانه دوب آهن اصفهان مي باشد .
- ازدياد طول نسبي ميلگردهاي قطورتر از 10 ميلي متر ، روي 200 ميلي متر و براي ميلگردهای با قطر كمتر ، روي ده برابر قطر اندازه گيري مي شود.
- فولاد نرم به فولادي گفته مي شود كمه منحني تنش – تغيير شكل نسبی آن داراي پله تسليم خيلي مشهود باشد .
- فولاد نيمه سخت به فولادي گفته مي شود كه منحني تنش – تغيير شكل نسبی ان داراي پله تسليم خيلی محدود باشد.
- فولاد سخت به فولادي گفته مي شود كه منحني تنش – تغيير شكل نسبی ان فاقد پله تسليم باشد .
جنس فولاد میلگردهای موجود در بازار
فولاد تور | TOR
فولاد مزبور با روش پيچشي سخت شده است . شكل اين نوع ميلگرد بصورت گرد و داراي دو برآمدگي مارييچ طولي است كه بر سطح جانبي ميلگردهاي با قطر بزرگتر از قطر 10 ميلي متر برآمدگي ناپيوسته وجود دارد.

مشخصات میلگرد تور
فولاد تنتور | TENTOR
اين ميلگرد داراي علامت اختصاري (T .T) مي باشد . اين ميلگرد با كشش و پيچش همزمان سخت شده است . وداراي دو برامدگي طولي مارپيچ شكل در سطح خارجي بوده كه با برآمدگي هاي عرضي به هم متصل شده اند .

مشخصات میلگرد تنتور
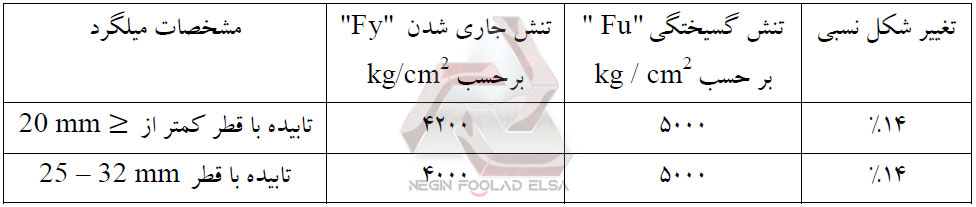
فولاد کارن | CARON
اين فولاد داراي مقطع اوليه مربع شكل بوده كه با زاويه مشخص ثابتي تابيده مي شود . اين فولاد با روش پيچشي سخت شده است .
مشخصات میلگرد کارن
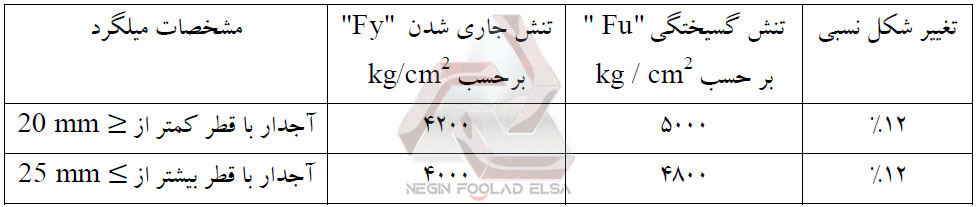
فولاد نرسید | NERSID
جداره اين نوع ميلگرد داراي دو عصب طولي مارپيچ شكل و برامدگي هاي عرضي بوده كه در جهت عمود بر همديگر قرار دارند و در محل اتصال به عصب طولي، برجستگي هاي ان صفر مي شود . اين فولاد به طور طبيعي سخت است.
مشخصات میلگرد نرسید
فولاد کرلوا | CRELOI
فولاد كرلوا داراي دو عصب طولي مستقيم و متقارن مي باشد كه عر برامدگي عرضي ان شيبي نسبت به اين عصب و محور ميله دارد . فولاد مذكور به صورت طبيعي سخت مي باشد .
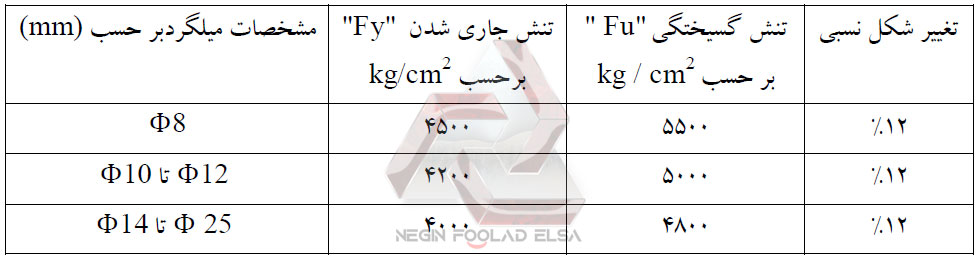
مشخصات میلگرد کرلوا
تورهای جوش شده از مفتول يا شبكه ها | Welded wire fabric
اين تورها با استفاده از دو سري مفتول عمود بر هم كه در كارخانه با جوش مقاومتي به هم متصل شده اند ساخته مي شوند . اين شبكه ها را گاهي اوقات مش مي نامند . حداقل تنش جاري شدن مفتول ها برابر با 500Kg cm2 مي باشد . از اين شبكه ها در دالها ، سقف ها و پوسته هاي نازك كه امكان عمليات ميلگرد گذاری در آنها وجود ندارد استفاده مي شود . اين شبكه ها بصورت رولي بسته بندي مي شوند . قطر فولادهاي اين شبكه بين 3 تا 12 ميلي متر و با گام هاي نيم ميلي متري مي باشد . فاصله آنها از يكديگر بين 75 تا 200 ميلي متر با گام هاي 25 ميلي متري متغير مي باشد . حداكثر ابعاد شبكه هاي ساخته شده ، 9 متر در 2/5 متر است.
مفتول| wire
مفتولها را به صورت تكي يا به شكل گروهي كه اصطلاحاً به آن رشته يا استرند (Strand) گفته مي شود در كارهاي قطعات بتني پيش تنيده بكار مي برند. رشته هاي هفت مفتولي كه در آن شش مفتول محيطي به صورت مارپيچ يك مفتول مركزي را احاطه مي نمايد از متداولترين رشته ها مي باشد.
به هنگام ساختن رشته ، مفتولها آجدار مي شوند و به صورت محكم در كنار هم قرار مي گيرند تا هيچ حركتي نسبت به هم نداشته باشند . با مفتول هاي به قطر 1/5 تا 5 ميلي متر مي توان رشته هاي هفت مفتوله ساخت . قطر رشته هاي هفت مفتوله سه برابر قطر مفتول تشكيل دهنده آن مي باشد . اين رشته ها داراي مقاومت نهايي بين 17000 تا 18500 كيلوگرم بر سانتي متر مربع مي باشند و آنها را در كارهاي پيش تنيده بين 10000 تا 11000 كيلوگرم بر سانتي متر مربع مي كشند . اين فولاد نقطه جاري شدن مشخصي ندارد .

آرماتور بندی چیست و نکات آن
آرماتور بندی چیست
در تعریف آرماتور بندی چیست باید گفت که به میلگرد مصرفی در المان های بتنی آرماتور گفته می شود. آرماتوربندی یکی از مراحل اجرای سازه اسکلت بتنی میباشد که موجب اتصال بهینه بین بتن و میلگرد می گردد. بتن مقاومت فشاری بالایی دارد اما در برابر نیروهای کششی ضعیف عمل می کند، از این رو تمامی نیروهای کششی در ساختمان به وسیله آرماتورها تحمل میشود. آرماتوربندی ساختمان از مهمترین و حساسترین مراحل اجرای سازه میباشد که بایستی با نهایت دقت انجام گردد . آرماتوربندی باعث میشود بتن استحکام کششی بالاتری داشته باشد و در برابر تنش های محیطی مقاومت بالایی نشان دهد. قیمت میلگرد روزانه در بازار تعیین می شود.
نقشه آرماتوربندی
برای اجرای آرماتوربندی سازه بایستی آرماتوربند توانایی خواندن نقشه های معماری و اجرایی ساختمان را داشته باشد. نقشه های اجرایی ساختمان بتن آرمه شامل جرئیات خم ها، جدول های مربوط به وزن میلگردهای مصرفی، اندازه های مربوط به طول و قطر و فاصله ها می باشد.
نقشه های آرماتوربندی ساختمان شامل جزئیاتی نظیر جدول وزن آرماتور ها، قطر، طول، شکل، تعداد و جزئیات خم ها می شود. در نقشه های آرماتوربندی ساختمان جزئیات مربوط به آرماتوربندی اجزای مختلف سازه از قبیل پی، ستونها، تیرها، سقف ها، دال ها، دیوارهای برشی و قطعات مدفون در بتن و پله ها کاملا شرح داده می شود و فاصلهه ا، طول های اجرایی و اورلپ (طول همپوشانی) مشخص می گردد .

پلان آرماتوربندی تیر
10 نکته طلایی در آرماتوربندی ساختمان
- در خرید میلگرد طبق سفارس مهندس طراح سازه اقدام کنید؛
- به عنوان مهندس سازه، پیش از شروع کار آرماتوربندی با آرماتوربند راجب مدت زمان انجام کار، هزینه و دیگر مسائل مرتبط صحبت کنید؛
- حتما به تمیز و سالم بودن میلگردها توجه کنید؛
- تبحر کافی در خواندن نقشههای سازه بتنی را داشته باشید؛
- میلگردهای فولادی باید قبل از بتنریزی به یکدیگر وصل شوند؛
- حتما از خاموت یا تنگ استفاده کنید؛
- در آرماتوربندی ستونها، نصب سنجاقیها، فاصله خاموت ها در نقاط بحرانی و غیر بحرانی، خم خاموت ها و محل نصب وصله را جدی بگیرید؛
- در آرماتوربندی تیرها به نواحی بحرانی و غیربحرانی و فاصله خاموت ها از هم توجه کنید؛
- استفاده از آرماتور خرک برای نگه داشتن آرماتورهای بالایی فونداسیون؛
- نکات و ضوابط ایمنی در آرماتوربندی ساختمان را رعایت کنید؛
1) در خرید میلگرد طبق سفارس مهندس طراح سازه اقدام کنید
برای خرید انواع میلگرد، با طراح و نقشه کش آرماتوربندی ساختمان مشورت کنید. مهندس ناظر باید اندازه و نوع میلگردها را بعد از تهیه، بررسی کند و با جزئیات نقشه سازه تطابق دهد. بررسی میلگردها در پروژهها بسته به حجم پروژه میتواند بر عهده مهندس ناظر و طراح آرماتوربندی ساختمان یا آرماتور بند باشد.
2) پیش از شروع کار آرماتوربندی ساختمان با آرماتوربند صحبت کنید
حتما قبل از شروع کار آرماتوربندی ساختمان با آرماتوربند در زمینه مسائلی مثل مدت زمان اجرای کار، دستمزد و جزئیات اجرای آرماتوربندی، زمان و نحوه پرداخت هزینه و ضمانت اجرای کار صحبت کنید. در کل بهتر است تمامی این جزئیات را در قالب یک قرداد تنظیم کرده و ضمن امضا طرفین به توافق برسید.
3) حتما به تمیز و سالم بودن میلگردها توجه کنید
تمیزی و سالم بودن میلگردها از جمله مهمترین نکات در آرماتوربندی ساختمان میباشد که باید به دقت از جانب مهندس ناظر و آرماتوربند بررسی گردد. میلگردها نباید روغنی، زنگزده یا رنگی باشد چراکه در استحکام و مقاومت سازه بتنی نقش مهمی دارد. در صورت مشاهده آلودگی، قبل از استفاده و اجرا اقدام به پاکسازی کنید .
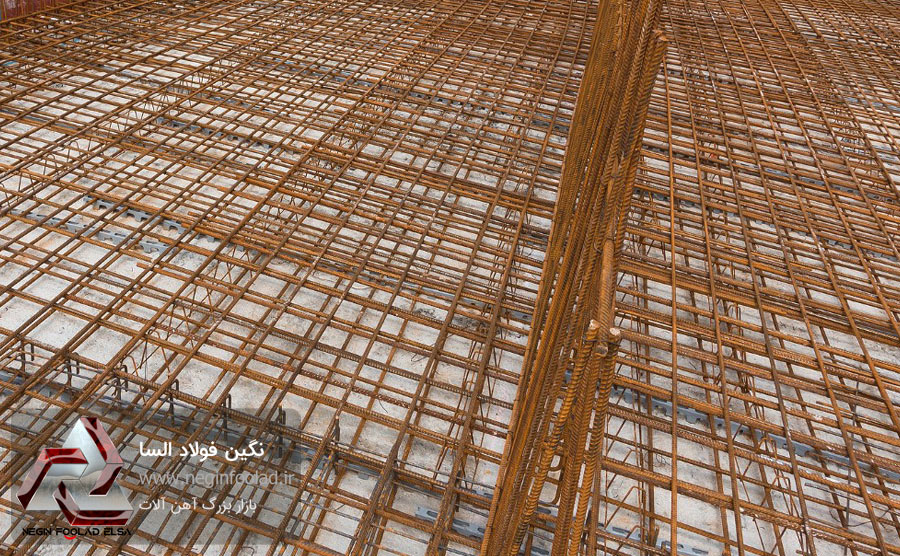
میلگردهای فونداسیون زنگ زده
4) تبحر کافی در خواندن نقشههای سازههای بتنی را داشته باشید
از اولین مراحل اجرای ساختمان بتن آرمه، توانایی خواندن نقشه آرماتوربندی و استخراج اطلاعات لازم برای مشخص کردن دیتیل های خم و برش میلگردها و نحوه اتصال آنها است. آرماتوربند ماهر باید توانایی خواندن نقشههای سازه بتنی و جزئیات موجود در نقشه های اجرایی را داشته باشد. به ویژه در سازههایی که دارای اختلاف سطح، سطح شیبدار و سقفهای شیبدار است .
5) میلگردهای فولادی باید قبل از بتنریزی به یکدیگر وصل شوند
آرماتورها بر اساس طرح و محاسبه، قبل از بتن ریزی باید به یکدیگر بسته و یکپارچه شوند تا از جابجایی آنها در اثر رفت و آمد در حین بتن ریزی تا مرحله گیرش بتن
جلوگیری شود. برای بستن دو میلگرد به هم، از مفتول فلزی نرم استفاده میکنند که اصطلاحا به این عمل گره زدن می گویند.

بستن آرماتور با سیم
6) حتما از خاموت یا تنگ استفاده کنید
در اجرای آرماتوربندی ساختمان، از خاموت برای جلوگیری از بیرونزدگی آرماتورهای طولی که در اثر کمانش و تجمع نیروهای برشی بهوجود میآید و همچنین برای جلوگیری از گسترش ترک، استفاده می کنند. خاموت یا تنگ می تواند به صورت بسته یا باز مورد استفاده قرار گیرد.
برای خم کردن خاموت حتما از دستگاه مکانیکی استفاده شود و نباید عمل خم کردن در دمای کمتر از 5 درجه سانتیگراد انجام گیرد.
7) در آرماتوربندی ستونها به نکات زیر توجه کنید
نصب سنجاقی ستون ها
برای تقویت مقاومت برشی خاموت ها از سنجاقی استفاده کنید، اصولا یک طرف سنجاقی را خم 90 درجه و طرف دیگر آن را خم 135 درجه می زنند .
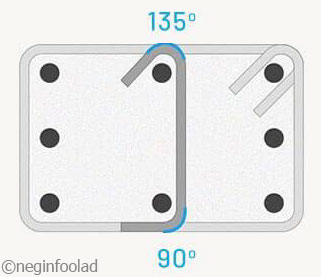
نحوه خمکاری خاموت
با توجه به مبحث 9، آرماتورهای طولی در ستون باید به صورت یک در میان با سنجاقی وصل شوند اما آرماتورهای طولی در گوشه ستون نیازی به نصب سنجاقی ندارد.

نصب سنجاقی ستون
خم 135 درجه خاموت ها
هر دو سمت خاموتها باید خم 135 درجه زدهشود، خیلی از آرماتوربندها یک سمت خاموت را 90 درجه و سمت دیگر را خم 135 درجه میزنند که از لحاظ مهندسی قابل تایید نیست. در هنگام زلزله، خم 90 درجه خاموت در محل ستون درگیری خوبی با بتن نشان نمیدهد و زود باز می شود .
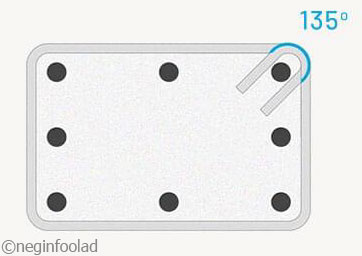
خم 135 درجه ای خاموت
فاصله خاموتها در ابتدا و انتهای تیر
فاصله خاموتهایی که در ابتدا و انتهای ستون گذاشته میشوند، باید بسیار کمتر از خاموت هایی باشند که در وسط ستون قرار میگیرند .
ابتدا و انتهای هر ستون ناحیه بحرانی و وسط ستون ناحیه غیربحرانی نامیده میشود، چراکه نیروی برشی در ابتدا و انتهای ستون بسیار زیاد است. به همین خاطر خاموت هایی که در دو ناحیه بحرانی قرار دارند باید فاصله بسیار کمی از هم داشته باشند.

فاصله گذاری در خاموت ها
وصله آرماتور
معمولا برای اینکه ستون طبقه بالا با ستون طبقه پایین در ارتباط باشد، میلگرد ستون طبقه پایین را تا ارتفاعی از کف طبقه بالا ادامه میدهند و بعد به میلگردهای ستون طبقه بالا وصل میکنند. بهترین محل وصله آرماتور در ستون ها در ناحیه غیر بحرانی یعنی در وسط ستون میباشد این نکته اهمیت زیادی در آرماتوربندی ساختمان دارد

وصله زنی آرماتور
بین آرماتورهای طولی حداقل باید 5 . 2 سانتیمتر فاصله باشد تا دانههای بتن بهراحتی از بین میلگردها رد شود هم چنین پیوستگی بین بتن و میلگرد از زنگزدگی و خوردگی آرماتور جلوگیری میکند. اگر به خاطر وصله پوششی تراکم آرماتورها زیاد باشد بهتر است از وصله فورجینگ استفاده شود که به مراتب بهتر از وصله پوششی است

فواصل در آرماتورهای طولانی
همچنین در ویدیوی زیر میتوانید با 4 نکته طلایی در آرماتور بندی ستون ها آشنا شوید.
8) در آرماتوربندی تیرها به ضوابط زیر توجه کنید
در تیرها نیز دو ناحیه بحرانی در ابتدا و انتهای تیر و یک ناحیه غیربحرانی در وسط تیر داریم. قطر خاموتها در تیر بستگی به آرماتور اصلی دارد، اگر قطر آرماتور اصلی تیر
32 میلیمتر یا کمتر باشد، قطر خاموت حداقل 10 میلیمتر اما اگر قطر آرماتور اصلی 36 میلیمتر یا بیشتر باشد قطر خاموت حداقل 12 میلیمتر خواهدبود. فاصله اولین خاموت از بر تکیهگاه باید 5 سانتیمتر و فاصله خاموتها از هم به نسبت حداقل آیین نامهای تعین شده و به کار میرود. فاصله خاموتها در وسط تیر(ناحیه غیر بحرانی) حداقل نصف یا کوچکتر از ارتفاع مقطع تیر باید باشد
9) استفاده از آرماتور خرک
آرماتور خرک نقش مقاومتی ندارد و چون در داخل فونداسیون سازه از خاموت استفاده نمی شود از خرک برای نگه داشتن آرماتورهای فوقانی استفاده می شود. آرماتورهای خرک در نقاطی که میلگرد تقویتی زیاد باشد، بیشتر گذاشته می شود تا بتواند بار آن را تحمل کند و همچنین کاور فوقانی مناسب را ایجاد نماید.

آرماتور خرک
10) نکات و ضوابط ایمنی در آرماتوربندی ساختمان را رعایت کنید
محموله های میلگرد که توسط بارکشهای کفی و یا دیگر وسایل حمل و نقل به محل کارگاه حمل میشوند، بایستی جوری تخلیه شوند که ضمن آسیب ندیدن میلگردها، به کارگران نیز صدمهای وارد نشود.
استفاده از میز آرماتوربندی و خم نشدن آرماتوربند روی زمین در هنگام بریدن و خم کردن میلگردها، باعث کاهش فشارهای وارد به کمر می شود. برای کاستن صدمات ناشی از حوادث در هنگام آرماتوربندی ساختمان، در صورتی که تردد کارگران از روی شبکه میلگرد ضروری باشد، باید با قرار دادن تخته یا صفحه فولادی روی میلگردها گذرگاهی به وجود آورد تا احتمال لغزیدن و سقوط کارگران کاهش یابد و همچنین شبکه آرماتور نیز آسیب نبیند.
میلگردهای انتظار که از بتن بیرون زده اند، در صورت سقوط کارگران از بلندی، میتواند موجب صدمات بسیار شدید شود، به همین علت پوشاندن آنها با تخته و یا وسیله مناسب دیگر ضروری است.

میلگردهای انتظار

اتصال میلگرد با کوپلر، بهترین جایگزین جوشکاری
جوشکاری سر به سر یا فورجینگ
روش های متعددی برای جوشکاری فلزات وجود دارد. جوشکاری سر به سر روشی اتصالی است که بدون اضافه کردن سیم جوش و به صورت جامد انجام می شود. در این جوشکاری مقداری گرما توسط مشعل برای نرم کرد دو سر فلزاتی که قرار است جوش بخورند داده می شود. این حرارت از سوختن گاز اکسی استیلن تامین می شود. سپس با مقداری فشار هیدرولیک پیوند بین مولکولی دو قطعه ایجاد می گردد. روش سر به سر بیشتر برای مقاطع توپر استاوانه ای نظیر میلگرد استفاده می شود.
نظارت بر جوش سر به سر میلگرد
برای اجرای این جوش پارامترهای متعددی وجود دارد به همین دلیل در صورت استفاده در سازه می بایست تحت نضارت و بررسی دقیق قرار گیرد. ئزضوابط و مقرراتی که برای اجرای این نوع جوش وجود دارد به طور کاملاً سختگیرانه تعیین شده است.
روش اولتراسونیک مطمئنترین روش آزمایش کیفیت جوش سر به سر در پروفیلی نظیر میلگرد است. در این روش امواج نوری به سمت نقطه اتصال سر به سر تابیده شده و از بررسی الگوهای موجهای برگشتی و عبوری، کیفیت جوش را می سنجند. هزینه بالا، حمل میلگرد به آزمایشگاه و زمان انجام آزمون از ایرادات روش اولتراسونیک می باشد.
معایب جوشکاری سر به سر میلگرد
- نیاز به اپراتور دوره دیده و ماهر است.
- با توجه به تامین حرارت جوش توسط گاز اکسی استیلن امکان تعیین درجه حرارت دقیق فرآیند وجود ندارد.
- در این روش هر چه قدر محیط سرد تر باشد، کیفیت جوشکاری پایین تر و شکنندگی آن بالاتر خواهد شد.
- وجود ناخالصی اکسیدی در فصل مشترک جوش ها موجب می شود که استحکام این نوع اتصال به خوبی صورت نگیرد.
اتصال کوپلر بهترین جایگزین جوش سر به سر میلگرد
اتصالات مکانیکی مطمئن ترین جایگزین برای جوشکاری سر به سر میلگرد است. در این روش از کوپلر برای وصله کردنمیلگرد ها استفاده می شود. که از نظر اقتصادی بسیار به صرفه می باشد. کوپلر میزان پرتی میلگرد را نیز به کمترین مقدار ممکن می رساند.
این روش بر خلاف جوشکاری سر به سر، پارامترهای کمتری دارد، در ثانی کوپلر های مورد استفاده با دستگاه های ابزار دقیق نظیر CNC ساخته می شوند.
کوپلر میلگرد چیست
کوپلر استاندارد یا کوپلر رزوه قطعه ای مکانیکی از جنس Ck45 است که درون آن روزه راست گرد شده است و مانند یک مهره دو سر میلگرد . مشکلات اتصال اورلپ در سازه های بتنی را در پروژهای ساختمانی برطرف کرده است. با استفاده از کوپلر آرایش میلگردها منظم تر شده که در نتیجه امکان بتن ریزی به صورت کاملا صحیح فراهم می شود.
انواع کوپلر میلگرد
- Grout Coupler
- End Coupler
- Locking Coupler
- Pressure Coupler
- دو طرفه
- تبدیل
- موقعیت
مزایای استفاده از کوپلر
- صرفه جویی در استفاده میلگرد به علت کاهش ضایعات.
- کار با کوپلر بسیار آسان است و سرعت پروژه با سرعت بالا انجام پذیر می شود.
- کاهش وزن کلی سازه و سبکتر شدن سازه به دلیل وزن ناچیز اتصال مکانیکی نسبت به اتصال اورلپ.
- کوتاهتر شدن طول اتصال مکانیکی نسبت به اتصال اورلپ.
- قابلیت استفاده برای همه قطرهای آرماتور.
- به جهت نبودن پیوستگی بین آرماتورها، تمامی محدودیت ها در طول دهانه اجزای بتنی حذف می شوند.

صرفه جویی میلگرد با اتصال کوپلر
ملاحضات استفاده از کوپلر
اگر رزوه های ميلگرد یا کوپلر دچار زنگ زدگی شده باشند با استفاده از برس سيمی آنها را تميز کرده و با گریس و روغن بر روی رزوه ها اقدام به بستن کنید. جهت بستن آرماتور مقابل ، پس از جدا کردن محافظ لاستيکی کوپلر و رزوه ميلگرد ، آن را تا حد امکان توسط دست به کوپلر ببنديد.
هنگام خرید و تهیه کوپلر به نوع آلیاژ و نحوه ساخت آن توجه کنید. همچنین از فروشنده بخواهید تا تست کشش را بر روی کوپلر انجام دهد تا از سلامت محصول و کار کرد آن اطمینان حاصل نمایید.
با استفاده از آچار مخصوص يا آچار لوله گير آرماتور دوم را بصورت کامل تا آخرين رزوه به کوپلر بسته و محکم نماييد، در اين حالت تمامی رزوه های دو آرماتور درون کوپلر بسته شده اند و لزومی ندارد دو سر آرماتور به هم برسند. محافظ های لاستیکی درون کوپلر برای جلوگیری از ورود غبار و آلودگی تهیه شده است لذا تا قبل از استفاده آن ها را خارج نکنید.